


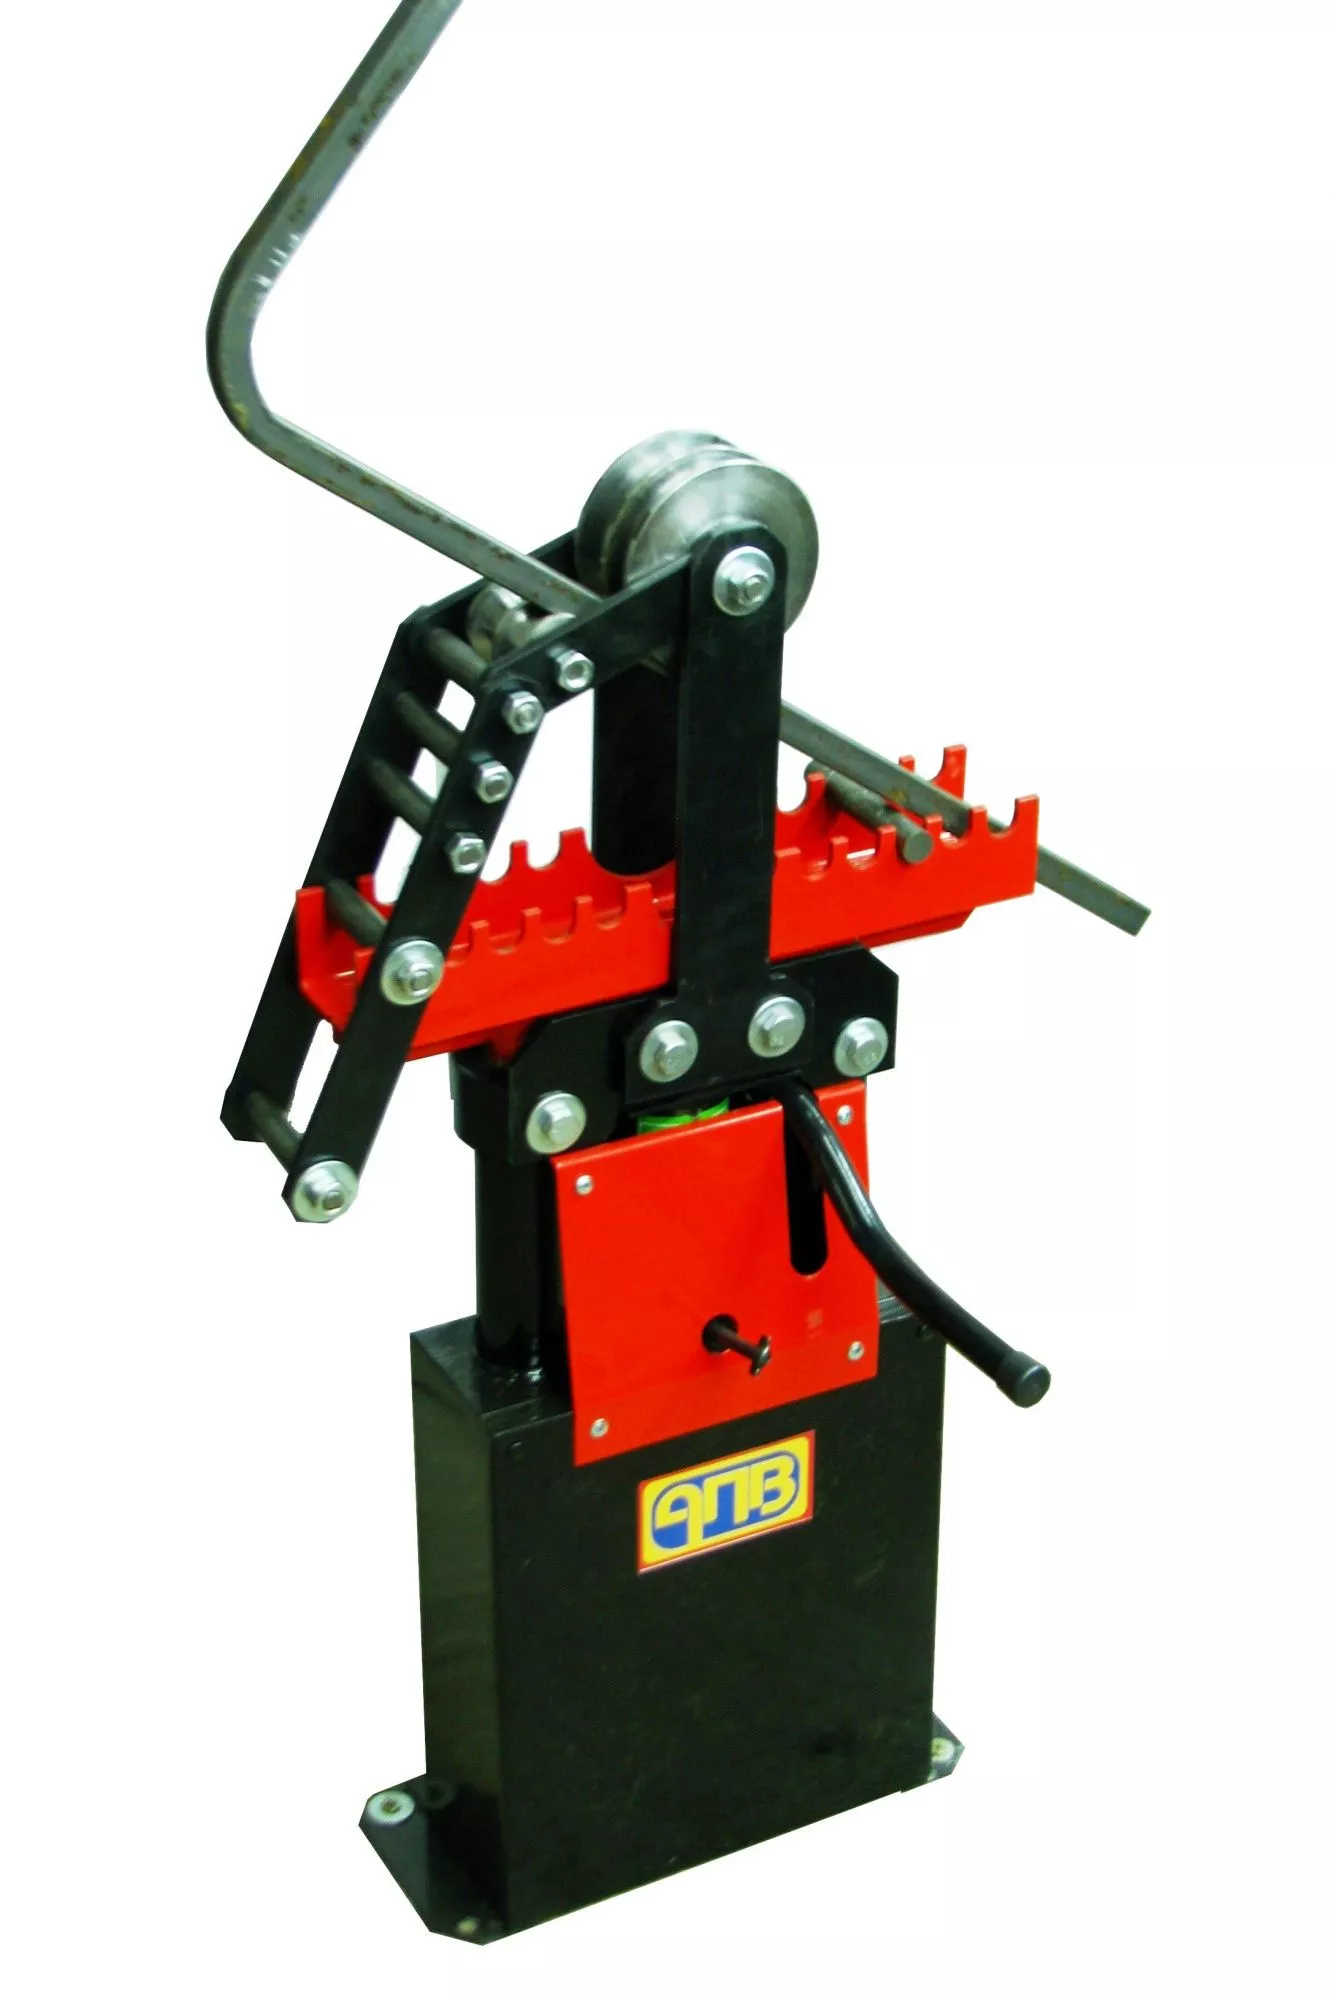


Электрогидравлический трубогиб ТГЭ-4 применяется для сгибания труб отопления, сантехнических, газовых, систем климатических трубопроводов.
Параметры модели - трубогиб ТГЭ-4
Трубогиб электрогидравлический ТГЭ-4 сможет сформировать сгиб трубы 1/2" до 4" под углом ровно в 90 градусов на трубах от 15 до 108 миллиметров в диаметре. При этом практически отсутствует риск деформации профиля, его повреждения и потери пропускной способности.



Электрогидравлический трубогиб ТГЭ-3 применяется в сантехнической сфере, а также для монтажа систем отопления и климатических систем. Используется при внутренней отделке помещений и на некоторых этапах машиностроительного производства.

Электрогидравлический трубогиб ТГЭ-2 применяется в строительстве и сфере ЖКХ, для придания изогнутой до угла в 90 градусов форме металлическим трубам при монтаже сантехнических систем, труб отопления, газовых труб.


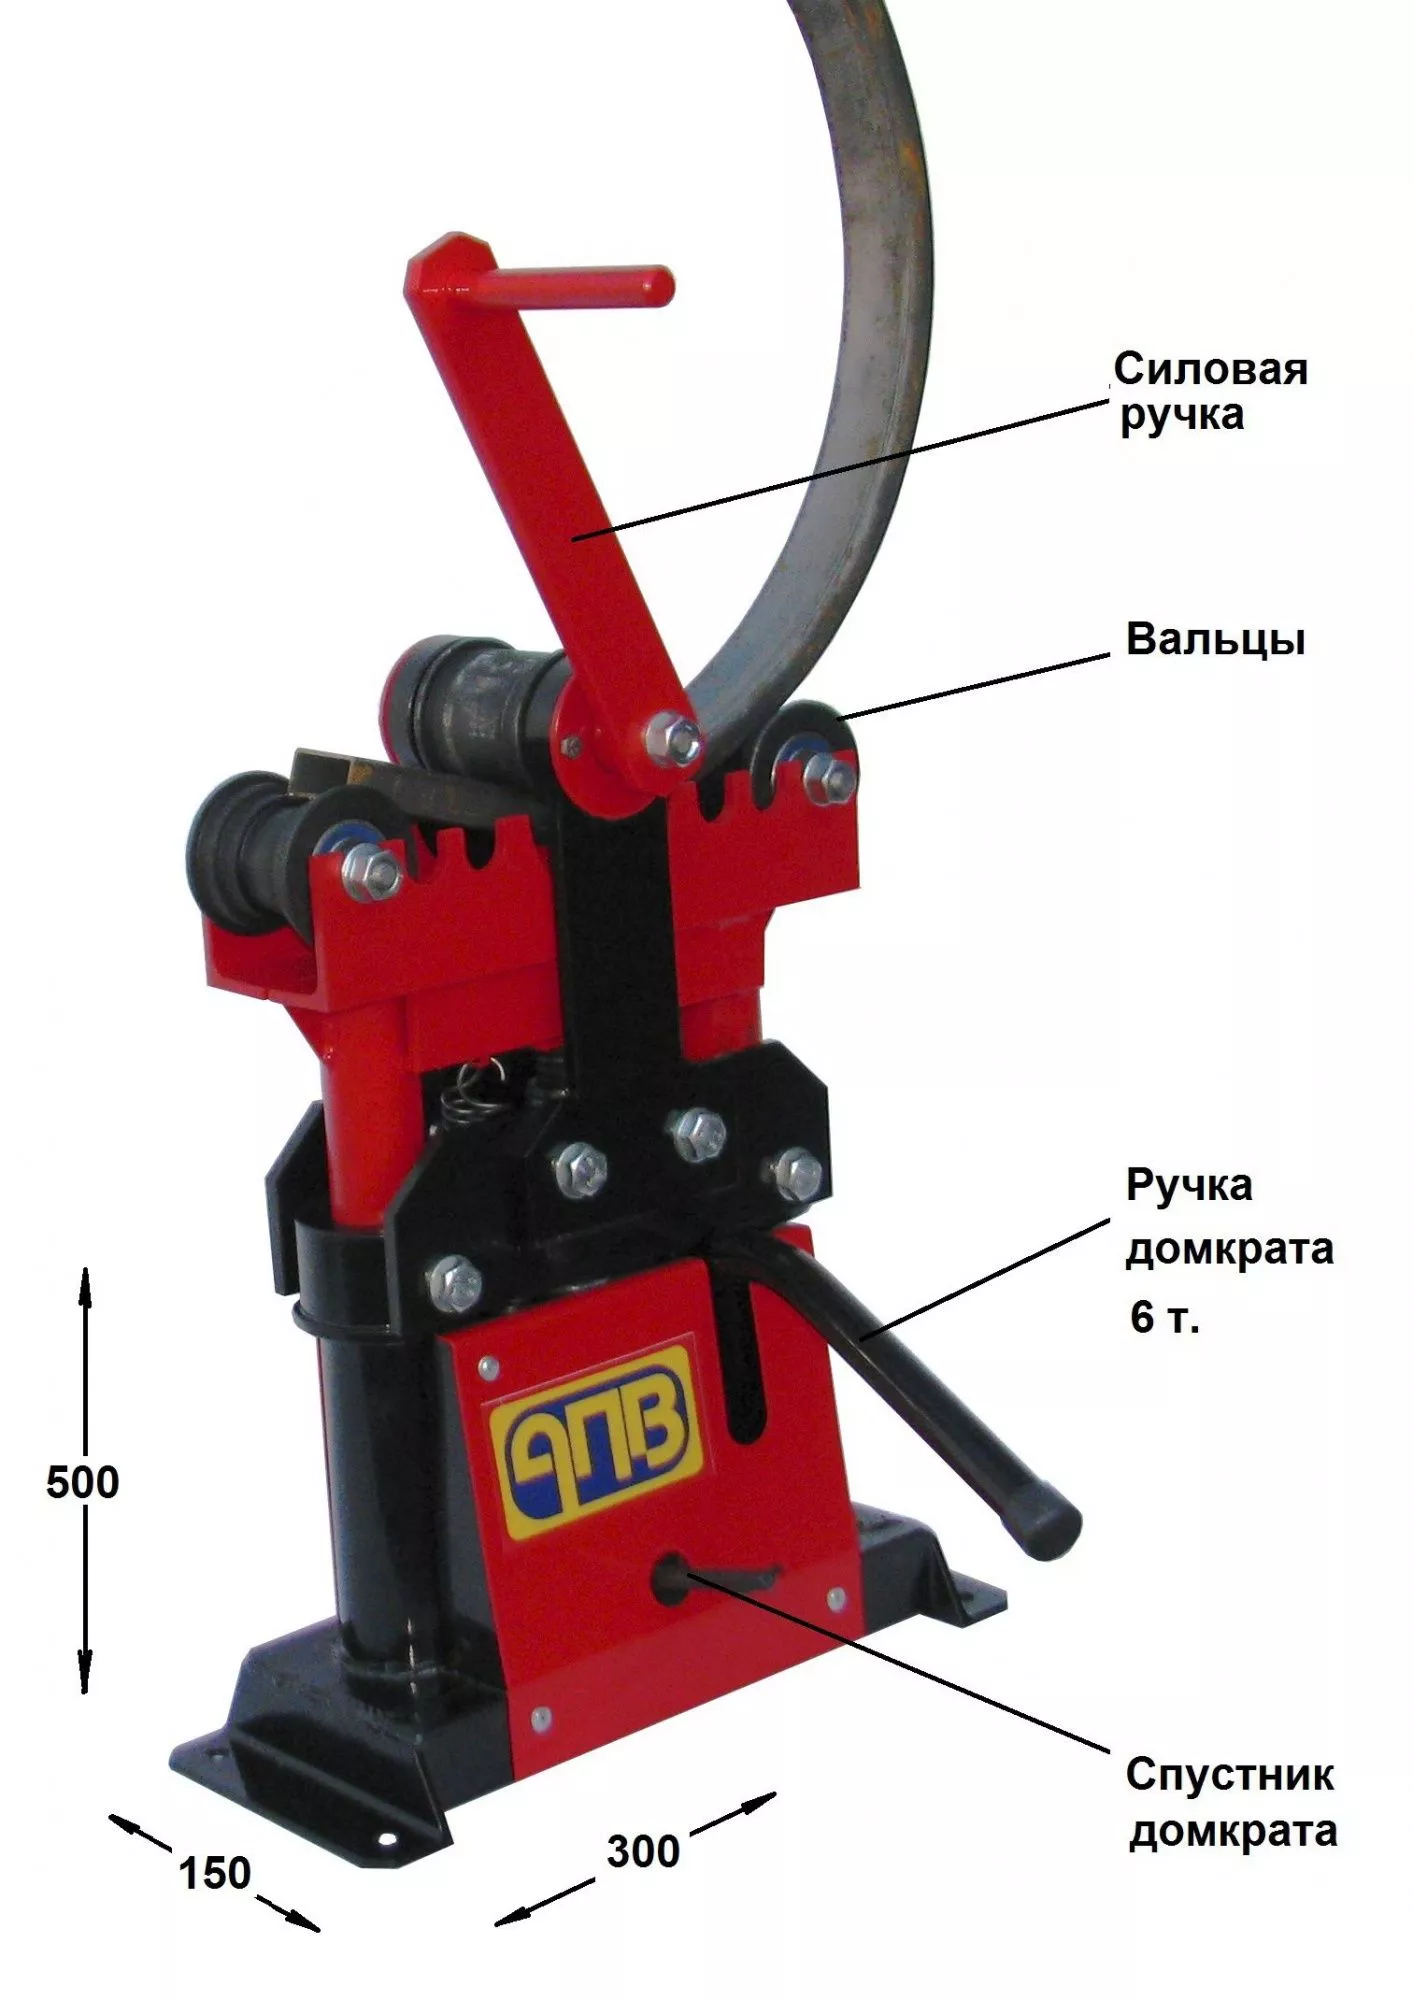
Для того чтобы создать сложную конструкцию для водоснабжения или газоснабжения довольно часто требуется применение труб, согнутых под углом до 90 градусов. Ведь применение фитингов для создания угла удорожает стоимость сооружений, а также создает дополнительные сложности при монтаже и герметизации стыков. Поэтому применяемый трубогиб ручной для стальных труб марки ТГ-3 становится одним из основных инструментов в строительстве, на предприятиях коммунальной сферы и нефтепереработки. Применение трубогиба зачастую позволяет экономить время монтажа за счет подгонки угла гиба трубы по месту.

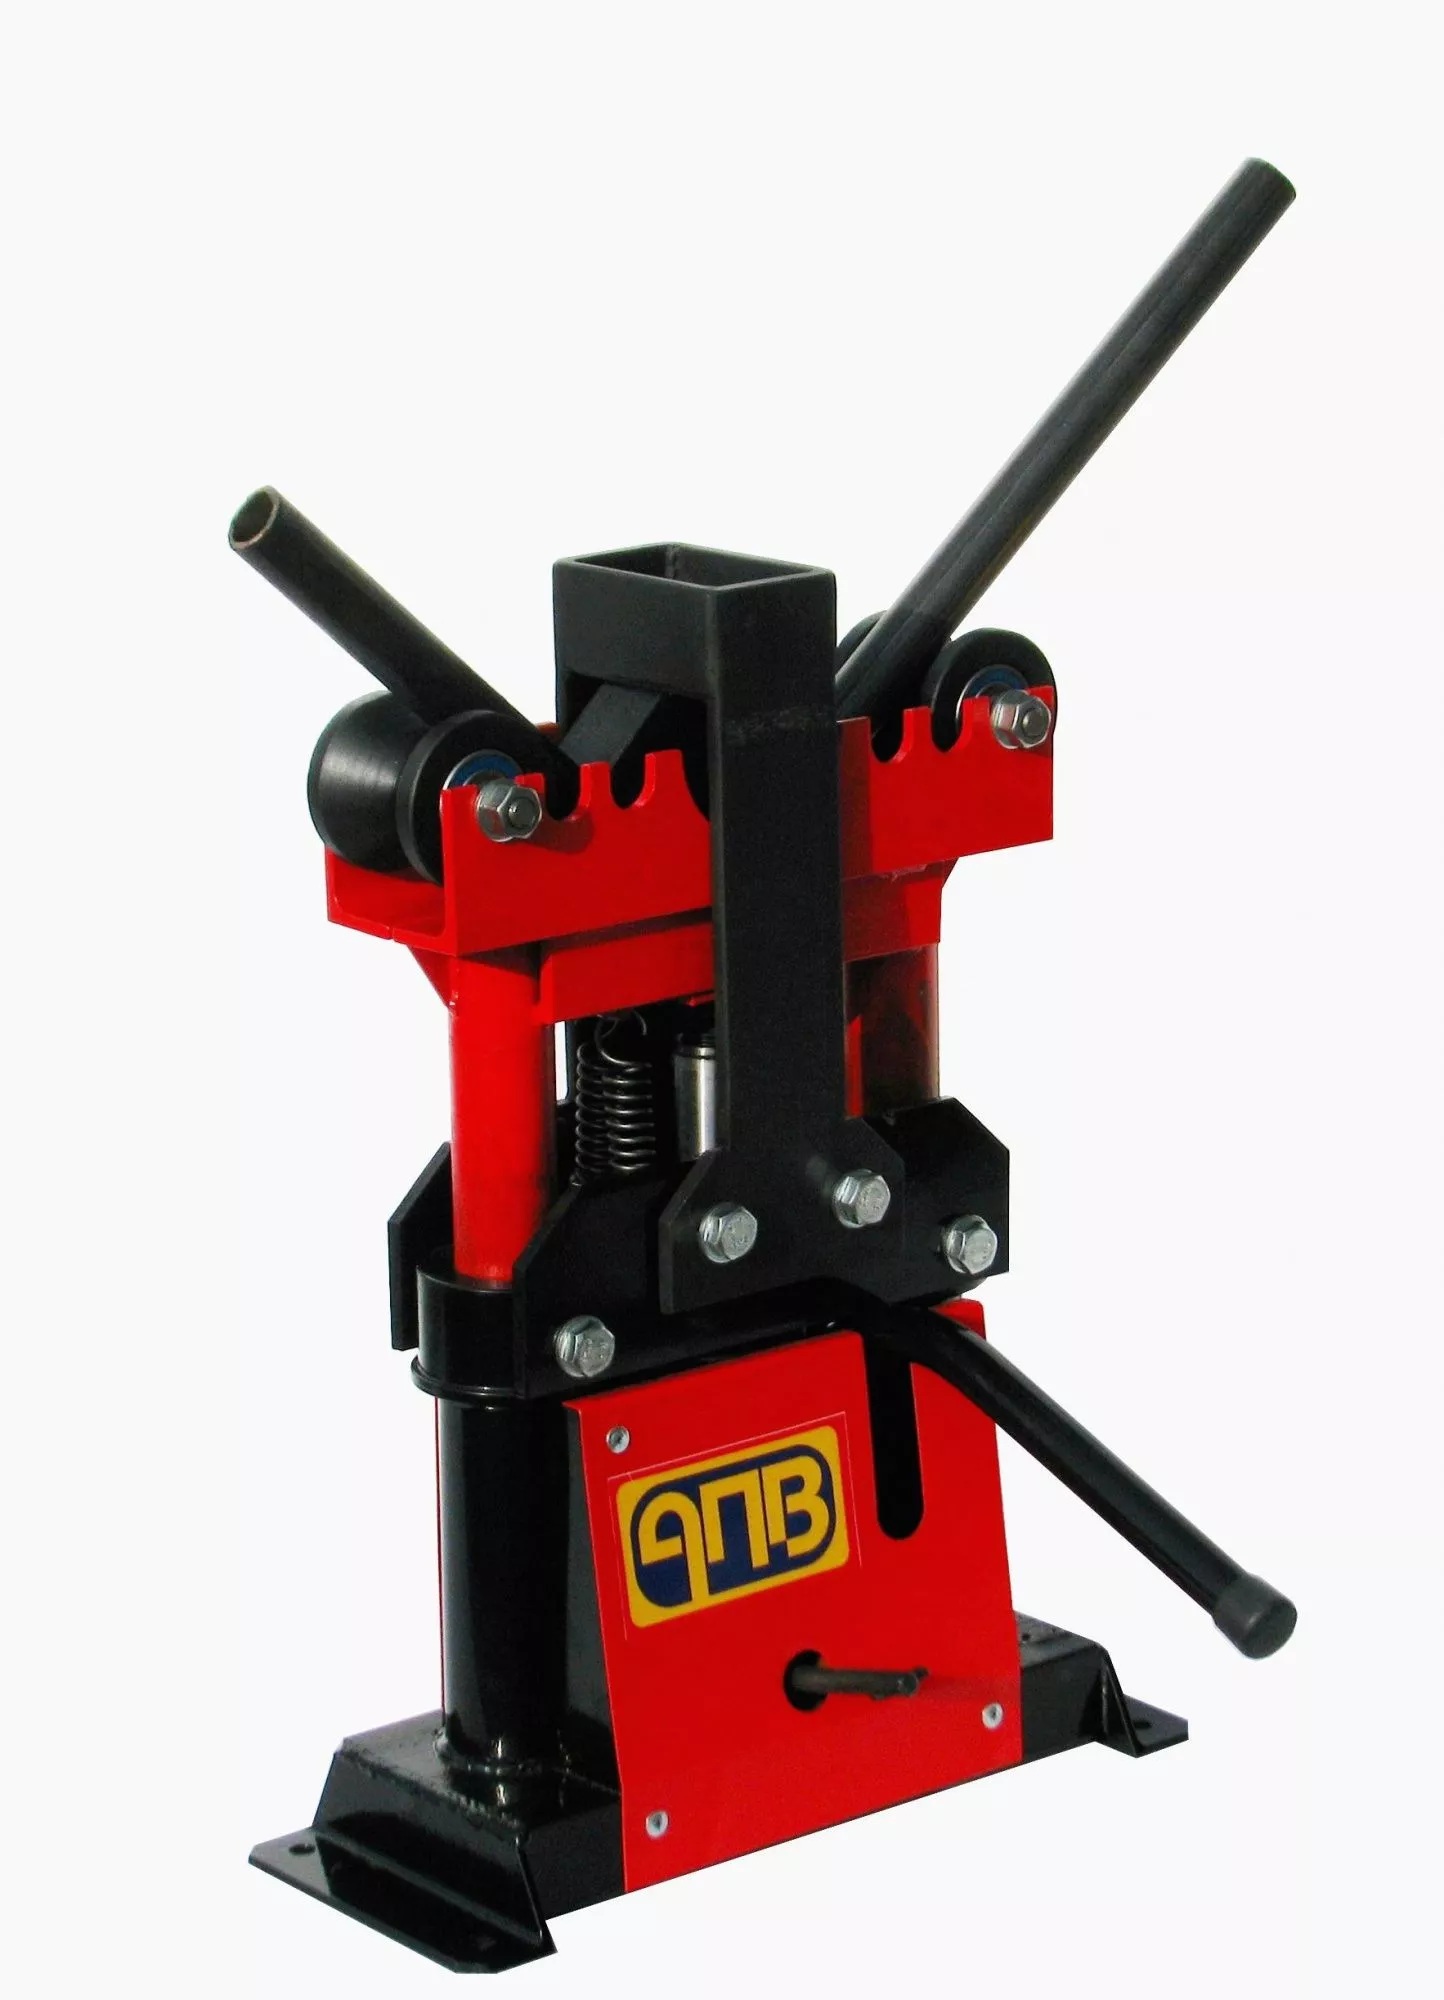
Трубогиб гидравлический ТГ 2 применяется во многих сферах – в строительстве и предприятиях ЖКХ, в нефтепереработке и организациях теплоэнергетики. Название агрегата прямо указывает на суть его деятельности – производить сгибание стальных труб, как для водопроводных, так и для газопроводных систем без деформации обрабатываемого профиля.
Применяется в помещениях с ограниченным пространством. Вес его 60 килограмм, то есть ТГ 2 является более тяжелым, чем предыдущая модель ТГ-1, но, тем не менее, трубогиб ТГ 2 вполне транспортабелен. Это способствует широкой «географии» его применения. Данная модель является самой популярной в монтажных организациях.


Трубогиб гидравлический ручной ТГ-1 имеет широкую область применения - строительство, организации теплоэнергетики, нефтепереработка и предприятия ЖКХ. Его предназначение – сгибать водо- и газопроводные трубы из стали для придания нужного угла без риска деформации профиля (при гибке нет нужды нагревать или набивать песком трубу).

Трубогиб «Качок ЭМ» электромеханический станок предназначен для сгибания стальных профильных и круглых труб путем проката по заданному радиусу и придания им формы, а также полнотелых квадратов и полосы по ребру и плашмя. Трубогиб разработан для кузнечных и слесарных мастерских. Электромеханический привод с цепной передачей на два нижних вала существенно облегчает работу. Станок комплектуется выносным пультом управления с кнопкой «стоп». Может работать в напольном и настольном положении. Качок ЭМ позволяет прокатывать несколько профильных труб небольшого размера. Например: 15х15 и 20х20 мм. Работает с квадратными и прямоугольными трубами :10х10,15х15, 20х20,25х25, 30х30,40х40,50х25,40х20 и другими трубами. Толщина стенки трубы: 1,5 – 2,0 мм.

Трубогиб ручной ««КАЧОК»» – является специализированным оборудованием и может использоваться в комплексе с другими металлообрабатывающими станками.




Популярные вопросы о профилегибочных станках
Что такое профилегибочный станок и для чего он нужен?
Профилегиб — это станок, который сгибает профильный металл не “углом”, а по радиусу: прокатывает заготовку через ролики и постепенно задаёт ей дугу или кольцо. Его берут, когда нужно гнуть трубу, профиль, полосы, уголок, швеллер и получать арки, кольца, радиусные элементы и другие “криволинейные” детали.
Профилегиб и трубогиб — это одно и то же?
Похожие по смыслу, но не всегда одинаковые по назначению. Профилегиб чаще универсальнее: работает с разными типами профиля (квадрат/прямоугольная труба, полоса, уголок и т.д.) и делает радиус прокаткой. Трубогиб чаще “заточен” под трубу (особенно круглую) и может гнуть другими способами, где важно сохранить сечение без замятий.
Какие бывают профилегибы: ручные, электромеханические и гидравлические?
Ручные — для лёгких задач и небольших объёмов, когда важна простота и мобильность. Электромеханические — когда нужна стабильная скорость и нормальная производительность в мастерской/цеху. Гидравлические выбирают, если профили “тяжёлые”, металл толще, а объёмы и требования к усилию выше — там важен запас мощности и ресурс.
Какие заготовки можно гнуть на профилегибочном станке?
В зависимости от модели и комплекта роликов на профилегибе гнут профильные и круглые трубы, полосу, квадрат/пруток, уголок, швеллер, некоторые виды тавра и другие типы проката. Главный принцип: ролики должны подходить под форму заготовки, а сам станок — “тянуть” её по усилию.
Как выбрать профилегиб под свои задачи и не промахнуться?
Оттолкнитесь от трёх вещей: что именно гнёте (тип профиля), какой максимальный размер/толщина стенки, и какой радиус нужен на выходе. Дальше смотрите на тип привода, жёсткость конструкции, диаметр роликов, возможность регулировок и удобство переналадки. Если планируется серия — важны скорость, повторяемость и нормальный запас по мощности.
От чего зависит минимальный радиус гибки на профилегибе?
На минимальный радиус влияют: материал и его “упругость”, сечение профиля, диаметр и форма роликов, схема прокатки, а также насколько станок может прижать и стабильно вести заготовку. На практике: чем крупнее профиль и твёрже металл, тем сложнее получить маленький радиус без дополнительных проходов и правильного подбора оснастки.
Почему профиль может “крутить винтом” при гибке и как это уменьшить?
“Винт” появляется, когда заготовка зажимается или ведётся несимметрично: ролики стоят не по центру, профиль не поддержан, или сечение само по себе склонно к скручиванию (например, уголок). Помогают правильные ролики под конкретный профиль, аккуратная настройка прижима, дополнительные направляющие/упоры и работа в несколько проходов вместо попытки согнуть “за раз”.
Нужны ли разные ролики под разные профили?
Да, и это один из ключевых моментов. Универсальные ролики бывают, но они не всегда дают красивую геометрию и стабильный результат. Если вы часто гнёте разные типы проката, имеет смысл сразу продумать комплект оснастки: ролики под трубу, под квадрат/прямоугольник, под полосу, под уголок и т.д. Это экономит время и уменьшает брак.
Какие материалы можно гнуть на профилегибе?
Обычно гнут сталь, нержавейку, алюминий и другие металлы, но с поправкой на усилие и настройки. Нержавейка чаще требует большего запаса по мощности и даёт сильнее “откат” (пружинение), а мягкие металлы важно вести аккуратно, чтобы не оставлять следы от роликов и не сминать кромки.
Какие ошибки при покупке профилегиба встречаются чаще всего?
Часто берут станок без запаса по усилию (в итоге он “на грани” и плохо держит радиус), не учитывают реальный минимальный радиус, забывают про оснастку и думают, что “любой ролик согнёт всё”. Ещё ошибка — оценивать только цену станка, не думая про удобство переналадки, ресурс и то, насколько легко будет получать одинаковый результат на серии.